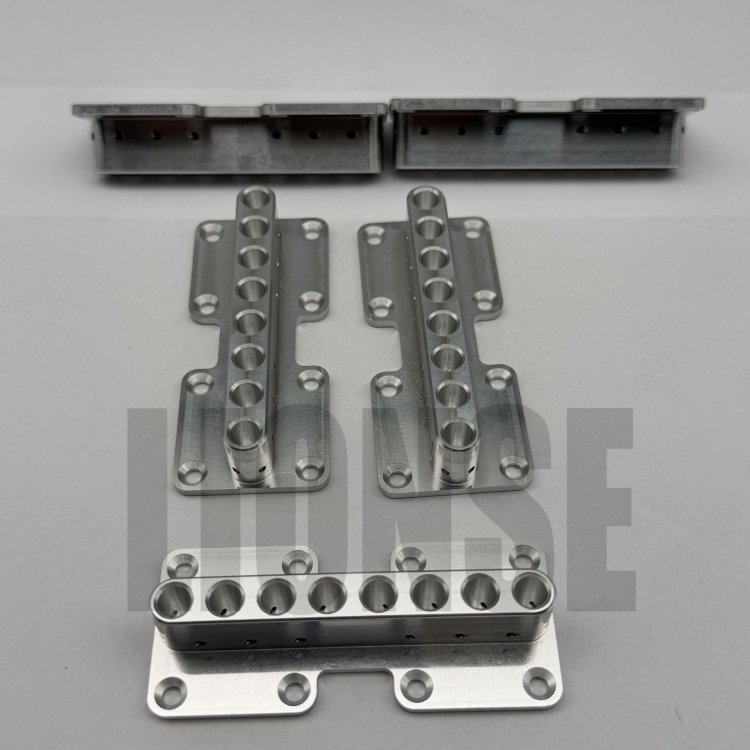
आल्मुनियमका भागहरू कालो पार्नु भनेको "खिया" होइन, तर रासायनिक प्रतिक्रियाको माध्यमबाट सतहमा बाक्लो कालो अक्साइड फिल्मको तह उत्पन्न हुन्छ, जसमा एन्टी-क्रोसन, पहिरन प्रतिरोध र सौन्दर्यको तीन कार्यहरू हुन्छन्।
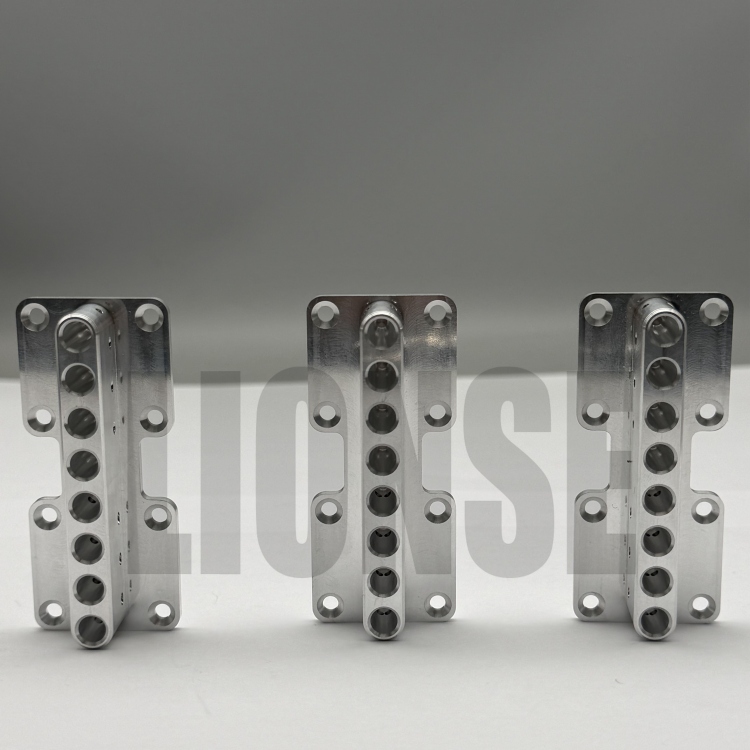
एल्युमिनियम पार्ट च्याम्फरिङ उपस्थिति परिमार्जन होइन, तर सुरक्षा, विधानसभा, बल र प्रविधिको कठोर आवश्यकताहरू। यदि कुना खस्दैन भने, यसले कम्तिमा एसेम्ब्ली जाम गर्न सक्छ र सबैभन्दा खराबमा भाग स्क्र्याप गर्न सक्छ।
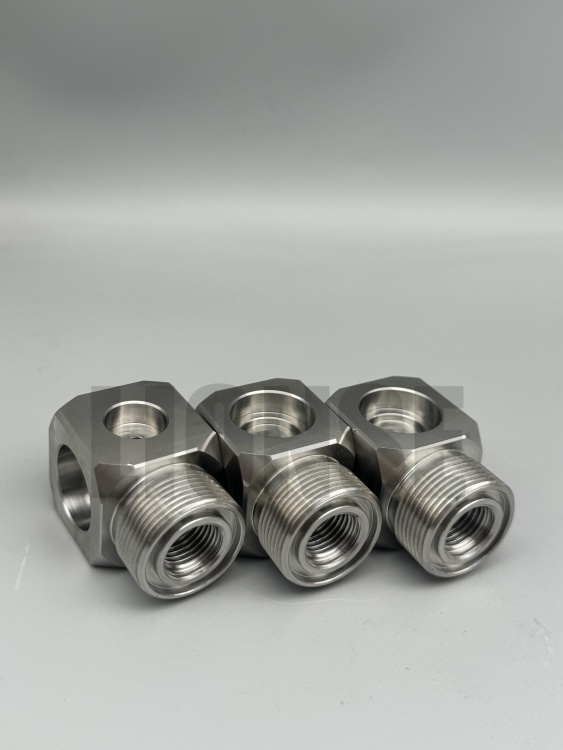
स्टेनलेस स्टील थ्रेडेड भल्भ बडी जोइन्टहरूको कार्य सिद्धान्त भनेको भल्भ कोर घुमाएर भल्भको चिल्लोपन वा अवरोध नियन्त्रण गर्नु हो। भल्भ शरीर संयुक्त एकीकृत वा संयुक्त गर्न सकिन्छ। अर्को, गैर स्टेनलेस स्टील थ्रेडेड भल्भ बडी जोइन्टहरूको सान्दर्भिक ज्ञानको बारेमा जानौं।

(१) स्टेनलेस स्टील भल्भलाई अन्य धातुहरूसँग सम्पर्कमा आउनबाट रोक्नु पर्छ, र फोहोर जस्ता विदेशी वस्तुहरू भित्र पस्नबाट रोक्न ध्यान दिनु पर्छ। तिनीहरू राम्रो हावायुक्त वातावरणमा भण्डारण गर्नुपर्छ। (२) बल भल्भ जोइन्टको भित्री ग्यास्केट सुरक्षित गर्नको लागि, बल भल्भ पूर्ण रूपमा खुला अवस्थामा हुनुपर्छ, र गेट भल्भ, ग्लोब भल्भ र चेक भल्भ पूर्ण रूपमा बन्द अवस्थामा भण्डारण गर्नुपर्छ।
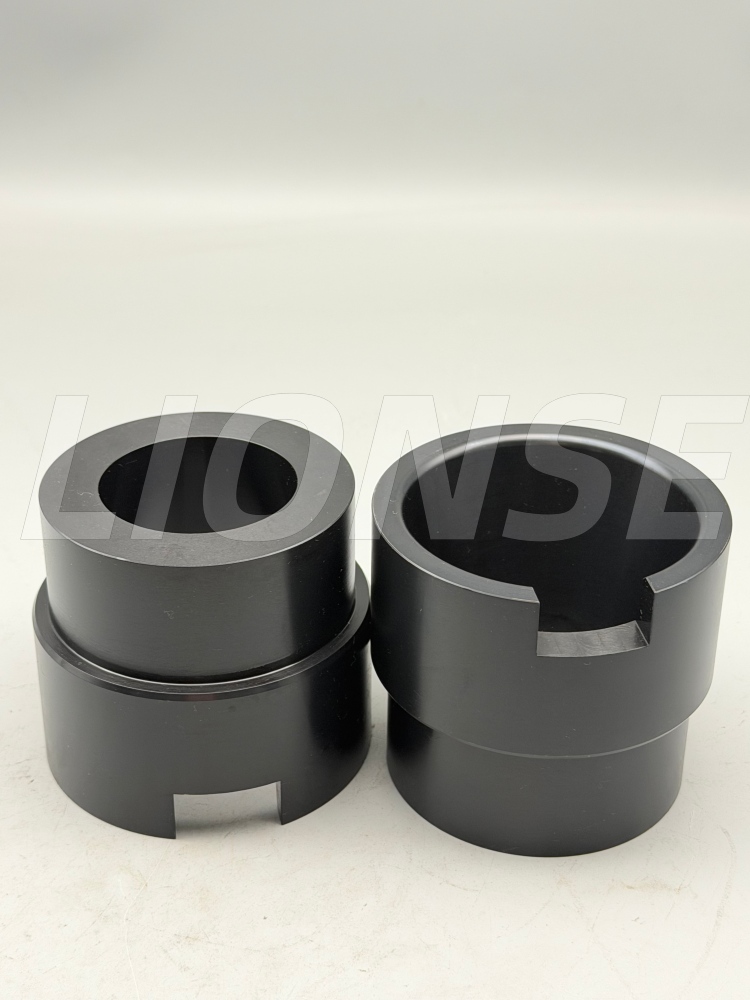
कार्बन सामग्री 0.42% देखि 0.50% छ। शमन र टेम्परिंग पछि, बल, कठोरता र पहिरन प्रतिरोध सन्तुलित छन्। यो सतह उच्च-फ्रिक्वेन्सी निभाउन सकिन्छ, र सतहको कठोरता HRC55 देखि 58 सम्म पुग्न सक्छ। कोर भागले कठोरता कायम राख्छ, र पहिरन-प्रतिरोधी र प्रभाव-प्रतिरोधी छ। यो असर आस्तीन, आस्तीन, गियर र अन्य तनाव घटक लागि उपयुक्त छ। साना भागहरू पानी शमन मार्फत आकारमा स्थिर गर्न सकिन्छ, र ठूला भागहरू सामान्यीकरण मार्फत स्थिर गर्न सकिन्छ। गर्मी उपचार प्रक्रिया परिपक्व छ र उत्पादन उपज उच्च छ ...
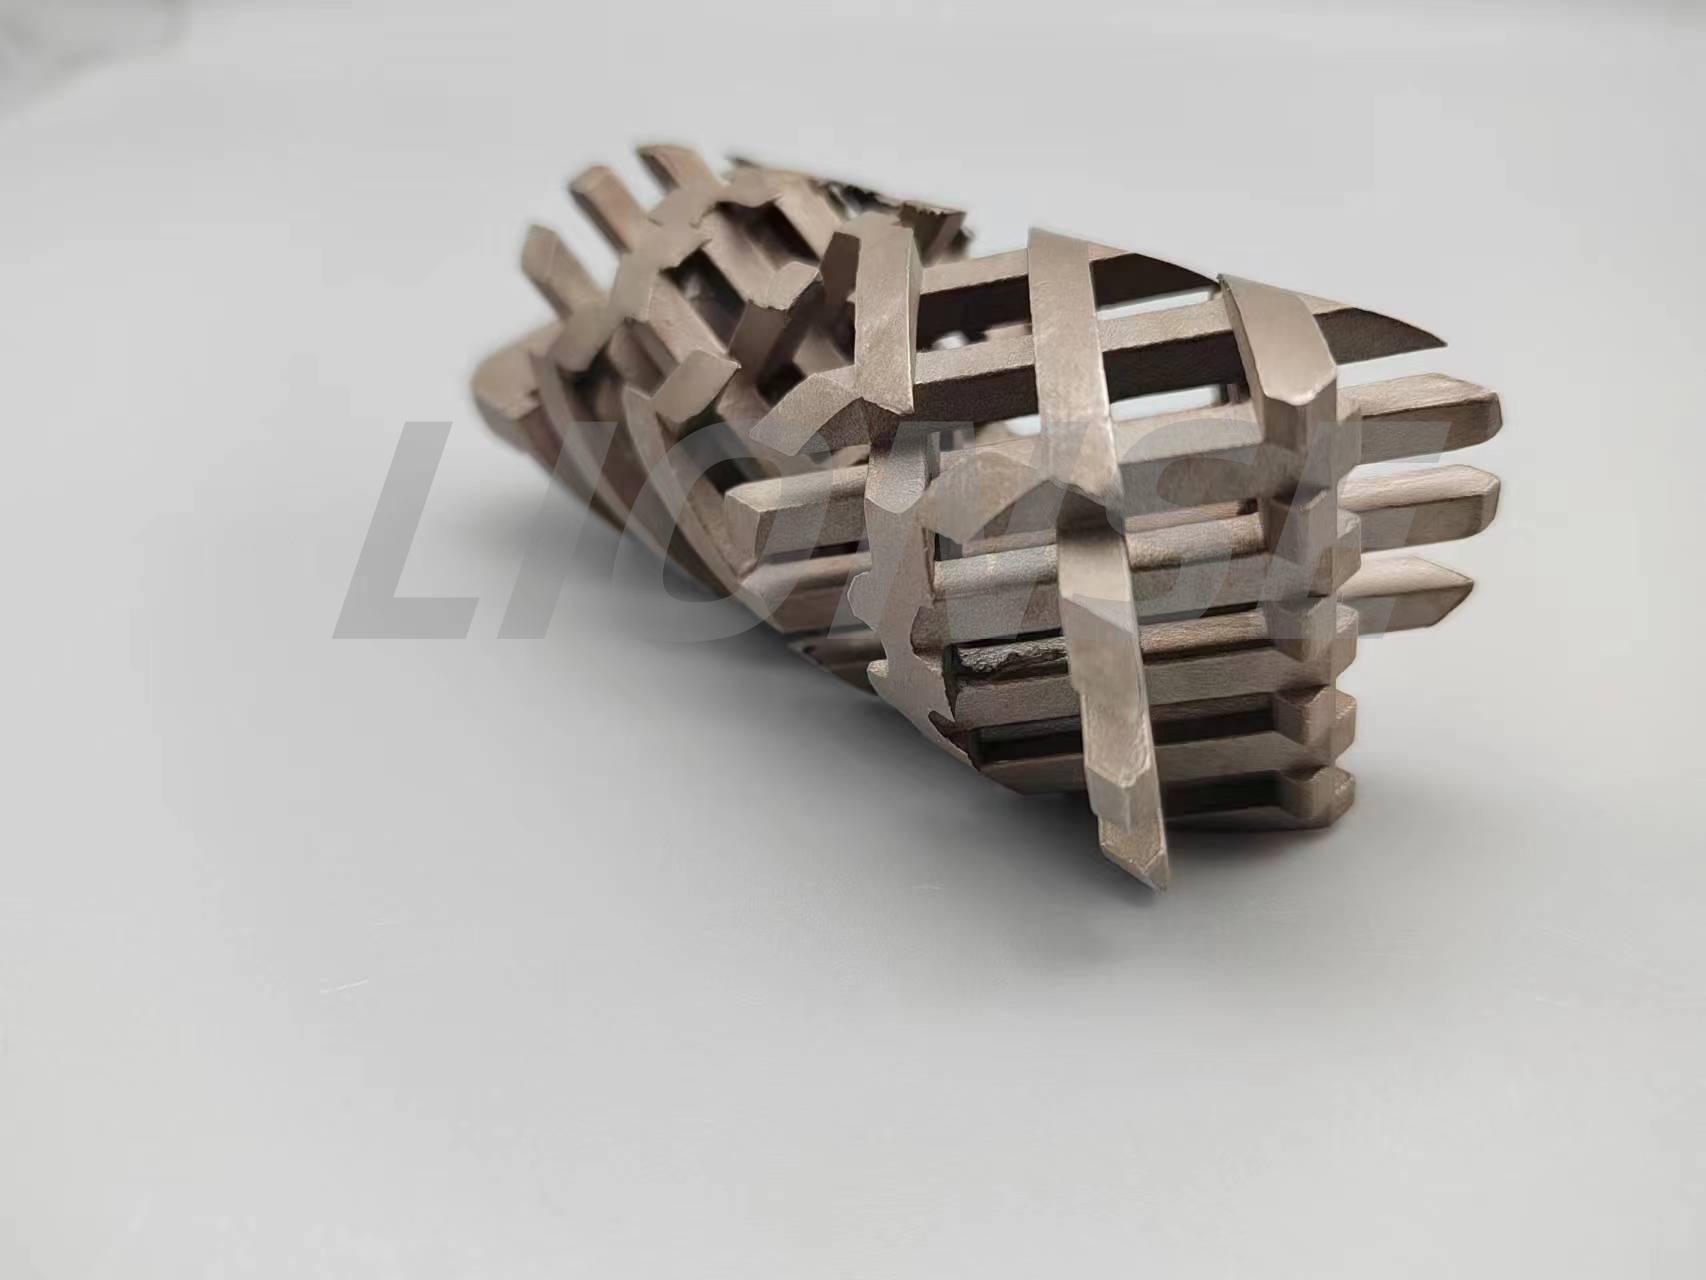
3D प्रिन्टेड मेकानिकल भागहरूको बल सुधार गर्न सामग्री चयन, मुद्रण सेटिङहरू, संरचनात्मक डिजाइन, र पोस्ट-प्रोसेसिङ विधिहरू सहित धेरै मुख्य कारकहरूमा ध्यान दिन आवश्यक छ। बलियो सामग्री छनोट गरेर, पर्खालको मोटाई र भर्ने घनत्व बढाएर, प्रिन्ट अभिमुखीकरण समायोजन गरेर, र सुदृढीकरण उपचारहरू लागू गरेर, राम्रो स्थायित्व र लोड-असर प्रदर्शनका साथ भागहरू सिर्जना गर्न सम्भव छ। औद्योगिक थ्रीडी प्रिन्टिङ टेक्नोलोजीको विकास जारी छ, उच्च-शक्ति मुद्रित घटकहरू निर्माण, अटोमोटिभ, र स्वचालन उद्योगहरूमा बढ्दो सामान्य हुँदै गइरहेका छन्।